Kỹ thuật hàn mặt bích đường ống PCCC đảm bảo chịu áp lực cao không nằm ở việc “đắp mối hàn càng to càng chắc”, mà ở việc chọn đúng mặt bích, chuẩn bị đúng liên kết, căn đồng tâm, thực hiện theo quy trình hàn phù hợp và kiểm tra kín – thử áp sau lắp đặt. Với hệ thống chữa cháy tự động bằng nước, TCVN 7336:2021 yêu cầu đường ống chịu được áp suất thử bằng 1,25 lần áp suất làm việc lớn nhất, đồng thời các mối nối với phụ kiện phải bảo đảm độ kín ở áp suất làm việc lớn nhất.
Nói thật, nhiều mối hàn PCCC nhìn bên ngoài rất đẹp nhưng khi chạy bơm lại rỉ ngay mép flange. Nguyên nhân thường không nằm ở máy hàn mà ở khâu căn mặt bích, vật liệu, khe hở, trình tự hàn hoặc việc ép đường ống lệch tâm để bắt bulông.
Bài viết được PCCC Hùng Gia Phát cập nhật tháng 09/2026.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO CẦN ĐÁP ỨNG NHỮNG YÊU CẦU NÀO?
Để mối hàn mặt bích đường ống PCCC làm việc ổn định ở áp lực cao, cần đồng thời kiểm soát năm yếu tố: đúng vật liệu, đúng loại mặt bích, đúng đồng tâm, đúng quy trình hàn và đúng kiểm tra sau hàn.
Một mối nối tốt nên bảo đảm:
- Mặt bích phù hợp đường kính ống.
- Cấp áp lực phù hợp áp suất thiết kế.
- Vật liệu flange tương thích vật liệu ống.
- Mặt flange không cong vênh.
- Trục flange đồng tâm với trục ống.
- Mối hàn đủ ngấu theo loại liên kết.
- Không nứt.
- Không cháy cạnh nghiêm trọng.
- Không rỗ khí tập trung.
- Không có xỉ kẹt đáng kể.
- Không thủng thành ống.
- Không để kim loại hàn tràn lên bề mặt làm kín của flange.
- Mối nối không rò khi thử áp.
TCVN 7336:2021 hiện vẫn còn hiệu lực và quy định yêu cầu thiết kế, lắp đặt hệ thống chữa cháy tự động bằng nước, bọt. Tiêu chuẩn cho phép sử dụng đường ống kim loại, đồng thời quy định tại những khu vực kín, phía trên trần không tháo rời và các vị trí tương tự, đường ống kim loại chỉ được kết nối bằng phương pháp hàn.
Còn các thông số cụ thể của mối hàn như:
- Góc vát.
- Khe hở chân.
- Loại que hàn.
- Dòng điện.
- Nhiệt độ nung sơ bộ.
- Số lớp hàn.
- Phương pháp NDT.
không nên lấy một con số chung áp cho mọi công trình.
Những thông số này phải căn cứ WPS – Welding Procedure Specification, vật liệu, chiều dày ống, loại flange và tiêu chuẩn kỹ thuật của dự án.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO NÊN CHỌN MẶT BÍCH LOẠI NÀO?
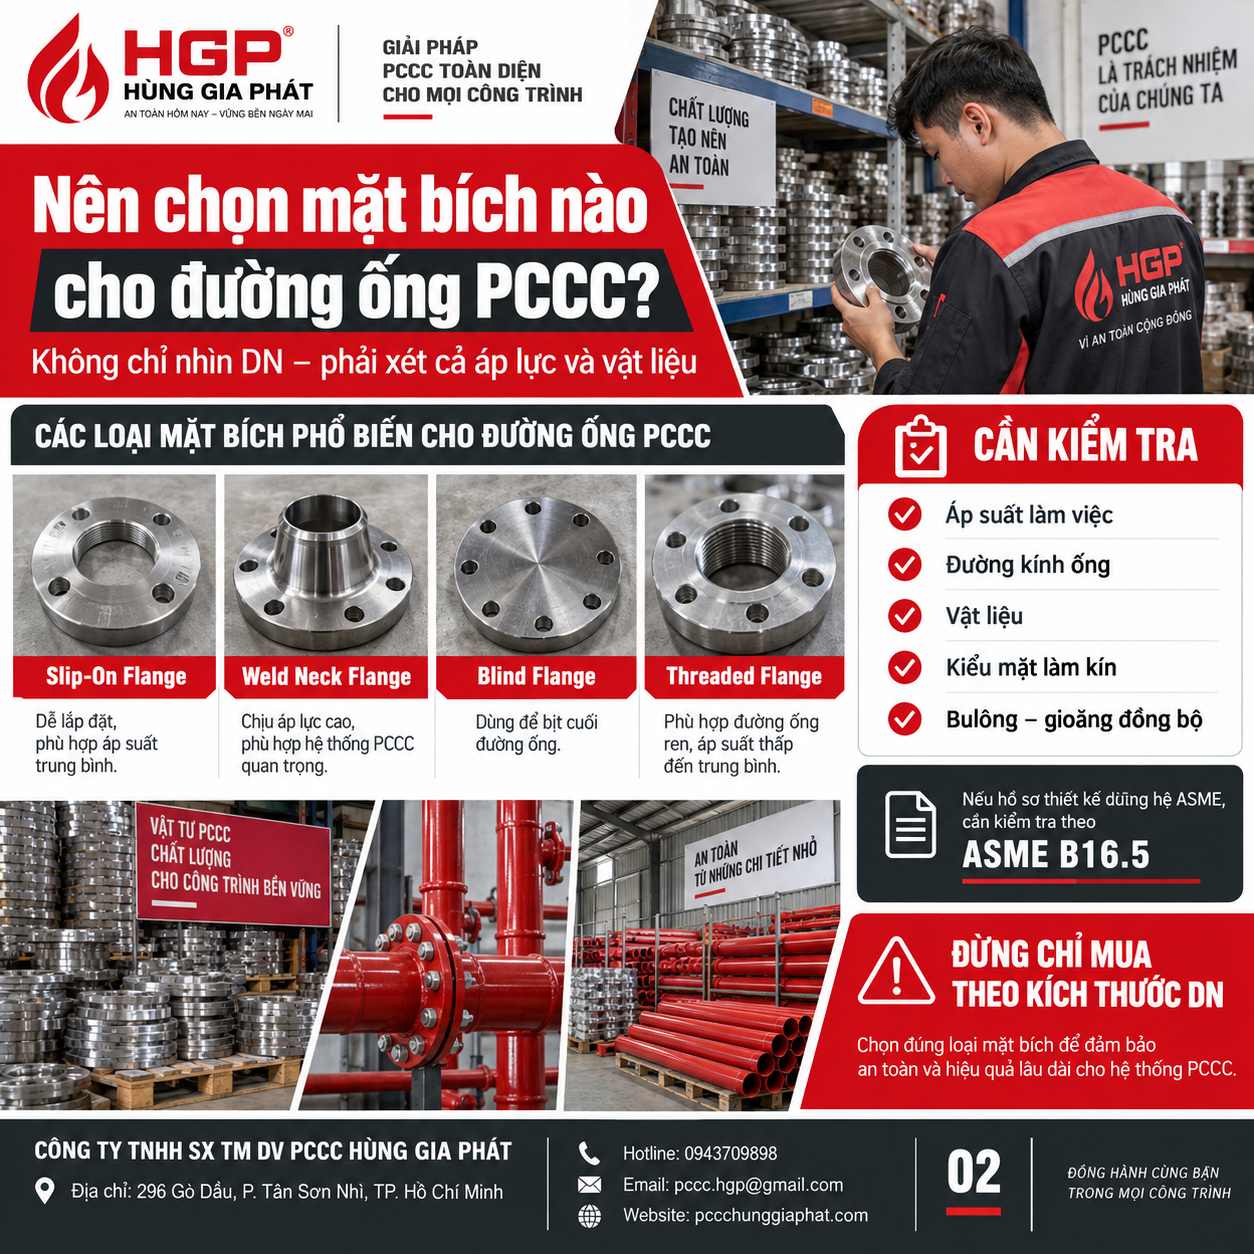
Loại mặt bích phải được chọn theo áp suất làm việc, đường kính ống, vật liệu và phương thức liên kết; không nên chỉ mua theo kích thước DN.
Trong hệ thống PCCC thường gặp:
- Slip-On Flange – mặt bích hàn trượt.
- Weld Neck Flange – mặt bích cổ hàn.
- Blind Flange – mặt bích mù.
- Threaded Flange – mặt bích ren trong một số ứng dụng phù hợp.
Nếu dự án sử dụng hệ mặt bích theo ASME, ASME B16.5:2025 quy định các yêu cầu về:
- Cấp áp suất – nhiệt độ.
- Vật liệu.
- Kích thước.
- Dung sai.
- Đánh dấu.
- Thử nghiệm.
- Bulông.
- Gioăng.
- Liên kết mặt bích.
Tiêu chuẩn bao phủ flange từ NPS 1/2 đến NPS 24 với nhiều pressure class như 150, 300, 600 và cao hơn.
Nhưng cần hiểu đúng:
ASME B16.5 không tự động trở thành yêu cầu bắt buộc cho mọi hệ thống PCCC tại Việt Nam.
Nó được dùng khi:
- Hồ sơ thiết kế quy định.
- Chỉ dẫn kỹ thuật quy định.
- Chủ đầu tư yêu cầu.
- Thiết bị nhập khẩu sử dụng hệ ASME.
- Hệ thống được thiết kế đồng bộ theo hệ tiêu chuẩn đó.
Nói đơn giản:
Đừng thấy flange Class 150 là mặc định lắp được vào mọi đường ống PCCC.
Phải kiểm tra pressure-temperature rating, vật liệu, gioăng và bulông đồng bộ.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO – SLIP-ON VÀ WELD NECK KHÁC NHAU RA SAO?
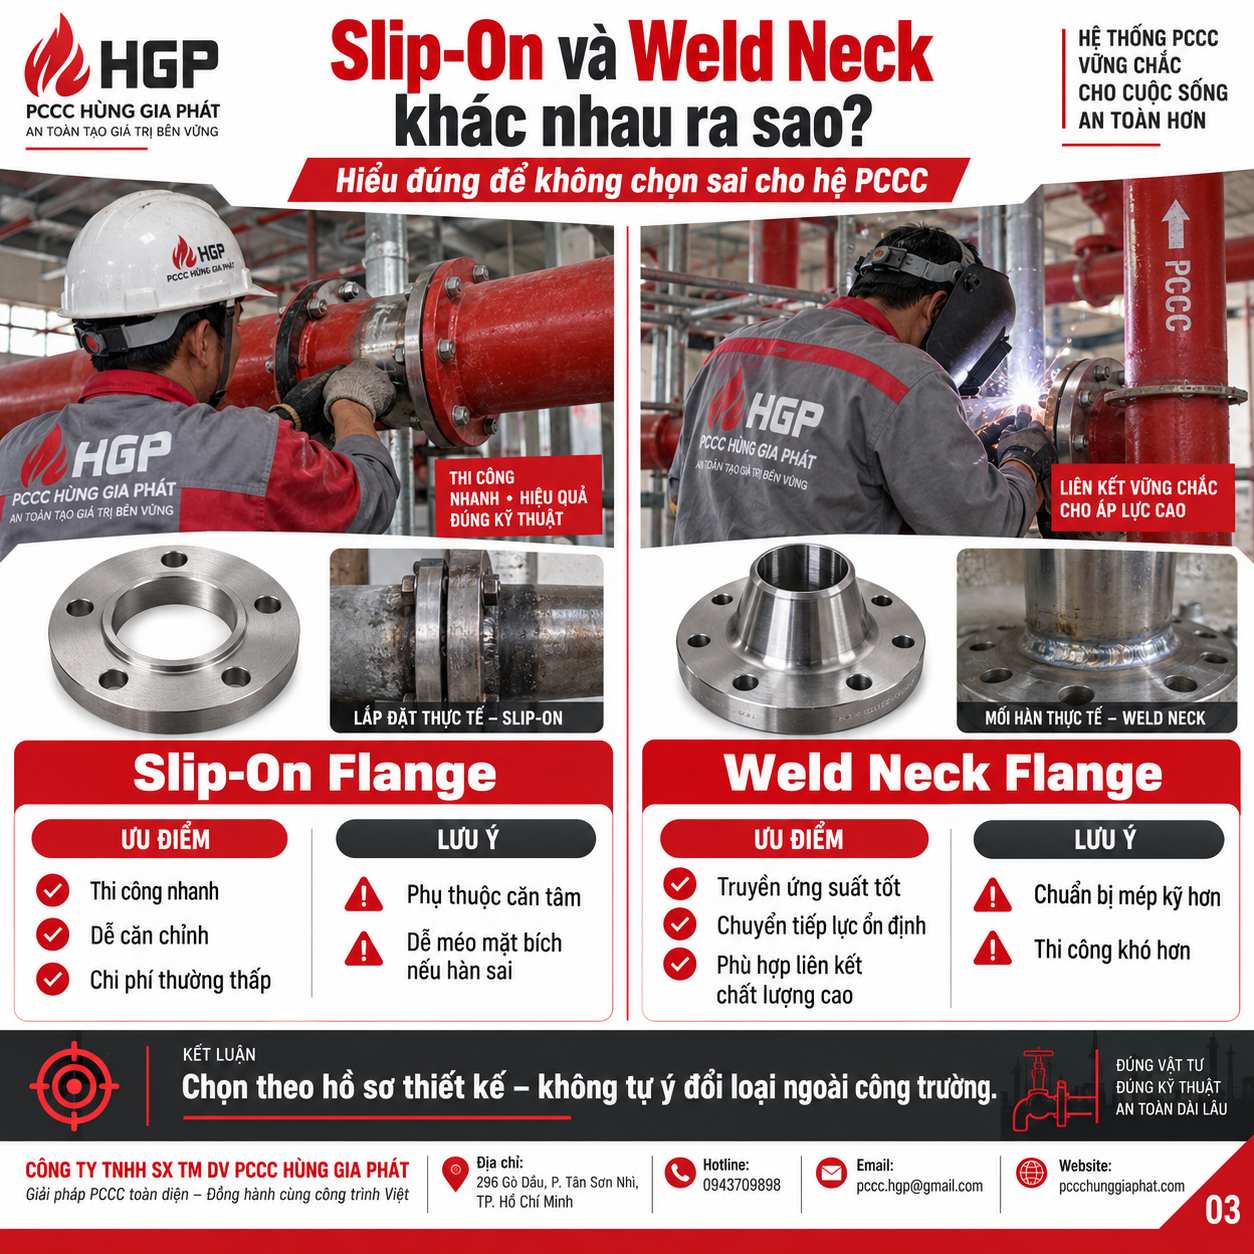
Mặt bích Slip-On thường được lồng vào ngoài ống rồi hàn liên kết, còn Weld Neck có cổ hàn nối đối đầu với đường ống.
Slip-On Flange
Ưu điểm:
- Thi công khá nhanh.
- Dễ căn chỉnh.
- Chi phí thường thấp.
- Phù hợp nhiều hệ thống nước PCCC thông dụng.
Nhược điểm:
- Chất lượng phụ thuộc rất nhiều vào căn tâm và mối hàn.
- Hàn không đúng dễ làm méo mặt flange.
- Phải kiểm soát vị trí đầu ống để không ảnh hưởng bề mặt làm kín.
Weld Neck Flange
Ưu điểm:
- Truyền ứng suất tốt hơn qua phần cổ.
- Chuyển tiếp từ flange sang ống tương đối liên tục.
- Thích hợp cho những ứng dụng mà tiêu chuẩn kỹ thuật yêu cầu liên kết hàn đối đầu chất lượng cao.
Nhược điểm:
- Đòi hỏi chuẩn bị mép hàn kỹ hơn.
- Căn chỉnh khó hơn.
- Yêu cầu thợ hàn và quy trình tốt hơn.
Ở công trình PCCC thông thường, việc chọn loại nào phải theo thiết kế.
Không nên tự đổi:
Weld Neck thành Slip-On.
Hoặc ngược lại.
chỉ vì ngoài công trường loại kia dễ mua hơn.
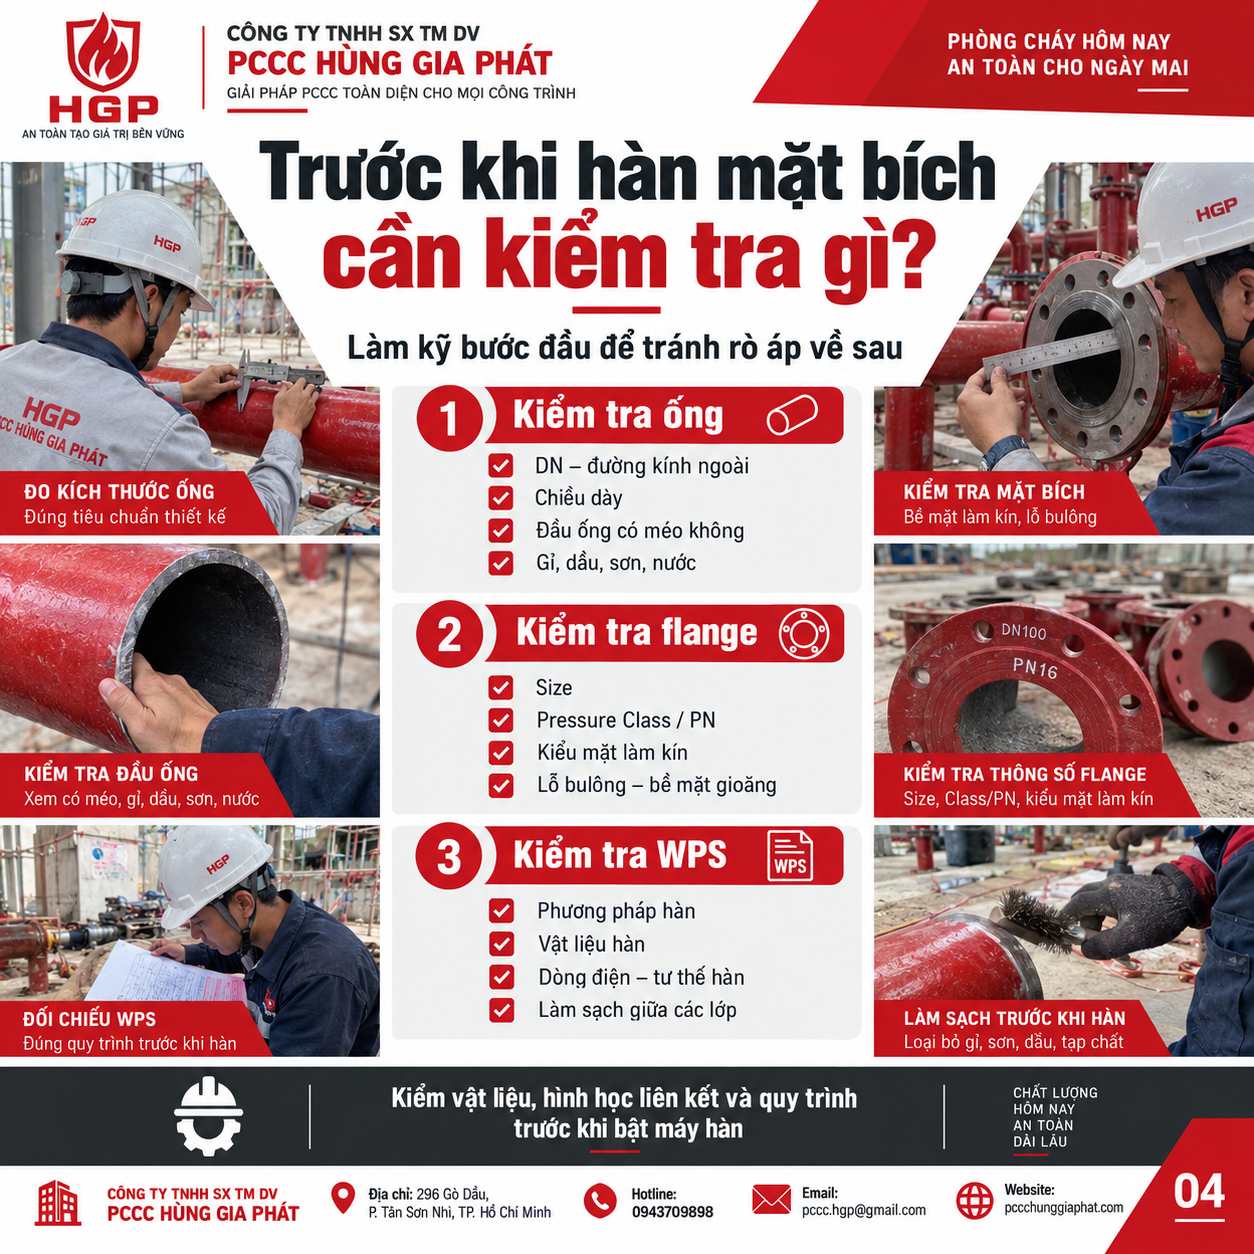
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO PHẢI KIỂM TRA GÌ TRƯỚC KHI HÀN?
Trước khi bật máy hàn, nên kiểm tra vật liệu và hình học liên kết trước.
Đây là khâu rất đáng làm kỹ.
1. Kiểm tra ống
Xem:
- DN.
- Đường kính ngoài.
- Chiều dày.
- Mác thép nếu hồ sơ yêu cầu.
- Độ tròn.
- Đầu ống có méo không.
- Có gỉ nặng không.
- Có dầu, sơn, kẽm, nước tại khu vực hàn không.
2. Kiểm tra flange
Kiểm:
- Size.
- Pressure Class hoặc PN.
- Kiểu mặt làm kín.
- Vật liệu.
- Số lượng và đường kính lỗ bulông.
- Bề mặt gioăng.
- Tình trạng cong vênh.
3. Kiểm tra WPS
Nếu dự án quản lý chất lượng hàn theo quy trình, phải kiểm:
- Phương pháp hàn.
- Vật liệu hàn.
- Cỡ que/dây.
- Dòng điện.
- Điện áp.
- Tư thế hàn.
- Chiều dày được phép.
- Nhiệt độ nung sơ bộ nếu có.
- Nhiệt độ giữa các lớp.
- Cách làm sạch giữa lớp.
Trong các hệ tiêu chuẩn quốc tế, việc kiểm soát WPS và năng lực thợ hàn là một phần rất quan trọng. ASME Section IX dành riêng cho việc đánh giá welding procedure qualification và welder performance qualification; AWS cũng nhấn mạnh việc kiểm WPS, vật liệu, fit-up và chứng chỉ thợ hàn trước khi hàn.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO CẦN LÀM SẠCH BỀ MẶT THẾ NÀO?
Khu vực hàn phải được làm sạch tới kim loại đủ tốt để hồ quang ổn định và tránh đưa tạp chất vào mối hàn.
Nên loại bỏ:
- Sơn.
- Dầu.
- Mỡ.
- Gỉ bong.
- Nước.
- Bụi.
- Xỉ.
- Lớp bẩn trên mép hàn.
Thực tế, một lỗi khá phổ biến là:
Ống PCCC được sơn đỏ sẵn.
Thợ cắt xong lồng flange vào.
Hàn luôn trên lớp sơn.
Khi đó lớp sơn cháy sinh khí.
Khả năng tạo:
- Rỗ khí.
- Bắn tóe.
- Mối hàn không ổn định.
tăng lên.
Vậy nên vùng hàn nên được mài sạch trước.
Đừng tiếc vài phút ở bước này.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO CĂN ĐỒNG TÂM NHƯ THẾ NÀO?
Mặt flange phải được căn sao cho mặt phẳng flange vuông góc phù hợp với trục ống và tâm flange không bị lệch đáng kể so với tâm ống.
Đây là một trong những bước quyết định khả năng kín của liên kết.
Quy trình thực tế thường gồm:
- Đưa flange vào vị trí.
- Kiểm độ đồng tâm.
- Kiểm độ vuông góc.
- Kiểm hướng lỗ bulông theo bản vẽ lắp đặt.
- Hàn đính.
- Đo lại.
- Chỉ hàn hoàn thiện khi vị trí đã đạt.
Có thể dùng:
- Thước vuông.
- Thước lá.
- Thước thép.
- Nivo.
- Laser.
- Flange alignment tool.
tùy yêu cầu dự án.
Một lỗi rất hay gặp:
Mặt flange hơi nghiêng.
Thợ nghĩ:
“Siết bulông kéo lại được.”
Đó là cách xử lý không tốt.
Nếu phải dùng bulông để kéo hai mặt flange đang lệch vào nhau, toàn bộ liên kết sẽ có ứng suất lắp ráp ngay từ lúc chưa bơm nước.
Khi hệ thống:
- Rung do bơm.
- Tăng áp.
- Giảm áp.
- Giãn nở nhiệt.
thì gioăng rất dễ mất độ kín.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO HÀN ĐÍNH BAO NHIÊU ĐIỂM?
Hàn đính phải đủ để giữ flange ổn định trong quá trình hàn chính, đồng thời phân bố đối xứng để hạn chế kéo lệch.
Ở hiện trường, với flange thông dụng người thợ thường bố trí các điểm tack đối xứng quanh chu vi.
Nhưng không nên ghi cứng:
“Bắt buộc đúng 4 điểm.”
Số lượng và chiều dài tack còn phụ thuộc:
- Đường kính.
- Chiều dày.
- Trọng lượng flange.
- Tư thế hàn.
- WPS.
- Điều kiện gá.
Điều quan trọng là sau tack phải đo lại.
Nếu flange đã lệch ngay sau tack thì phải chỉnh lúc này.
Đừng hàn kín hết rồi mới lấy búa sửa.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO NÊN HÀN THEO TRÌNH TỰ NÀO?
Nên hàn theo trình tự đối xứng, chia đoạn hợp lý, tránh dồn toàn bộ nhiệt vào một phía flange.
Với flange slip-on, tùy thiết kế có thể có mối hàn:
- Phía ngoài.
- Phía trong.
- Hoặc cấu hình theo chi tiết thiết kế và WPS.
Với Weld Neck:
- Liên kết thường là mối hàn đối đầu.
- Quy trình có thể gồm lớp chân, lớp điền đầy và lớp phủ tùy chiều dày/WPS.
Nguyên tắc thực tế:
- Hàn một đoạn.
- Chuyển sang phía đối diện.
- Tiếp tục phân bố nhiệt quanh chu vi.
- Không chạy liên tục toàn vòng nếu quy trình không cho phép và nguy cơ biến dạng cao.
- Làm sạch xỉ giữa các lớp.
- Kiểm mối hàn trước khi chạy lớp sau.
Mục đích là hạn chế:
- Flange bị kéo lệch.
- Mặt làm kín bị vênh.
- Thành ống bị biến dạng.
- Ứng suất tập trung.
Một flange DN150 méo nhẹ có thể vẫn bắt được bulông.
Nhưng khi đặt gioăng vào mới thấy một bên ép rất mạnh, bên còn lại gần như không ép.
Đó là kiểu lỗi chỉ xuất hiện khi thử áp.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO NÊN DÙNG QUE HÀN NÀO?
Không có một loại que hàn duy nhất áp dụng cho mọi đường ống PCCC.
Que hàn phải được chọn theo WPS, vật liệu ống, vật liệu flange và cơ tính yêu cầu.
Trong các quy trình hàn thép carbon quốc tế có thể gặp:
- E6010.
- E7018.
- Hoặc tổ hợp E6010 cho lớp chân và E7018 cho các lớp tiếp theo.
AWS B2.1 có các quy trình tiêu chuẩn dành cho ứng dụng ống thép carbon sử dụng E6010 kết hợp E7018, đồng thời cũng có quy trình sử dụng E7018 tùy trường hợp.
Nhưng không nên đọc đoạn này rồi kết luận:
“Ống PCCC cứ lấy E7018 là đúng.”
Trước tiên cần xem:
- Mác thép.
- Cường độ yêu cầu.
- Chiều dày.
- Tư thế.
- Thiết bị.
- WPS.
Đặc biệt que hàn hydro thấp cần được bảo quản đúng điều kiện.
Que hút ẩm rồi đem hàn có thể làm chất lượng mối hàn giảm đáng kể.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO CÓ CẦN WPS VÀ THỢ HÀN CÓ CHỨNG CHỈ KHÔNG?
Nếu hồ sơ kỹ thuật hoặc tiêu chuẩn áp dụng của dự án yêu cầu quản lý mối hàn theo WPS thì phải sử dụng quy trình hàn được phê duyệt và thợ hàn có năng lực phù hợp phạm vi công việc.
Trong các dự án áp dụng ASME:
- ASME BPVC Section IX quản lý việc đánh giá quy trình hàn.
- PQR dùng để chứng minh quy trình.
- WPS đưa ra thông số thợ hàn phải thực hiện.
- Welder Performance Qualification đánh giá khả năng của người hàn.
Điều cần lưu ý:
Đừng ghi trên hồ sơ:
“Thợ hàn 6G nên hàn được tất cả.”
Chứng chỉ phải kiểm:
- Tiêu chuẩn nào.
- Vật liệu nào.
- Quá trình hàn nào.
- Đường kính nào.
- Chiều dày nào.
- Vị trí nào.
- Còn hiệu lực/continuity hay không.
Chứng chỉ rất đẹp nhưng sai phạm vi thì cũng không giải quyết được vấn đề.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO CẦN KIỂM TRA MỐI HÀN BẰNG CÁCH NÀO?
Bước đầu tiên luôn nên là kiểm tra ngoại quan và kích thước, sau đó mới quyết định NDT nâng cao theo yêu cầu thiết kế/WPS/ITP.
Kiểm tra bằng mắt nên xem:
- Có nứt không.
- Có rỗ khí lớn không.
- Có cháy cạnh không.
- Có thiếu điền đầy không.
- Có chồng mép không.
- Có xỉ bám không.
- Chiều rộng mối hàn có đều không.
- Flange có bị kéo nghiêng không.
- Mặt làm kín có bị bắn tóe không.
Nếu dự án yêu cầu cao hơn có thể sử dụng:
- PT – kiểm tra thẩm thấu.
- MT – kiểm tra từ tính.
- UT – siêu âm.
- RT – chụp bức xạ.
Phương pháp nào được sử dụng phụ thuộc loại mối nối và tiêu chuẩn áp dụng.
Không nên tự yêu cầu RT toàn bộ flange nếu thiết kế không cần.
Nhưng cũng không nên bỏ NDT nếu ITP đã yêu cầu.
AWS nhấn mạnh inspection không chỉ thực hiện sau hàn mà còn phải kiểm từ trước hàn như:
- WPS.
- Welder qualification.
- Vật liệu.
- Fit-up.
- Hình học liên kết.
Đây là cách kiểm hiệu quả hơn rất nhiều so với chờ hàn xong mới tìm lỗi.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO THỬ ÁP BAO NHIÊU LÀ ĐÚNG?
Đối với đường ống thuộc hệ thống chữa cháy tự động bằng nước, bọt trong phạm vi TCVN 7336:2021, đường ống phải chịu:
Pth = 1,25 × Plv.max
Trong đó:
- Pth: áp suất thử.
- Plv.max: áp suất làm việc tối đa.
Đồng thời kết nối giữa đường ống và phụ kiện thủy lực phải bảo đảm độ kín ở Plv.max.
Ví dụ:
Áp suất làm việc lớn nhất của đoạn hệ thống:
1,0 MPa.
Theo công thức nêu trên:
Pth = 1,25 × 1,0 = 1,25 MPa.
Nhưng có một lưu ý rất quan trọng.
Đừng lấy ví dụ này áp máy móc cho mọi đường ống chữa cháy.
Tùy hệ thống, phạm vi áp dụng và tiêu chuẩn dự án có thể có yêu cầu thử khác.
Phải kiểm:
- Thiết kế được phê duyệt/thẩm định.
- Spec.
- Tiêu chuẩn của hệ thống.
- Pressure rating của valve.
- Thiết bị đo.
- Flange.
- Gioăng.
- Các thiết bị nhạy áp.
trước khi bơm thử.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO THỬ KÍN CẦN CHÚ Ý GÌ?
Trước khi thử áp cần bảo đảm hệ thống đã đủ điều kiện thử và không đưa người vào vùng nguy hiểm quanh các đầu bịt, blind flange hoặc mối nối đang chịu áp.
Trước thử nên rà:
- Mối hàn đã hoàn thiện.
- Các mối hàn cần kiểm tra đã được chấp nhận.
- Bulông flange đã siết đúng.
- Gioăng đúng loại.
- Đầu bịt đủ cấp áp.
- Van được đặt đúng trạng thái.
- Đồng hồ đo áp phù hợp.
- Hệ thống đã được xả khí nếu thử thủy lực.
- Khu vực được kiểm soát.
- Người không liên quan không đứng sát flange.
Nói thật, khi thử áp không nên có cảnh:
Một người đứng sát flange.
Một người đứng sau blind flange.
Một người vừa bơm vừa lấy tay rà xem có rỉ không.
Hệ thống đang tích năng lượng.
Phải làm đúng quy trình an toàn.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO TẠI SAO THỬ ÁP LẠI RÒ Ở GIOĂNG?
Rò tại flange không phải lúc nào cũng do mối hàn.
Các nguyên nhân thực tế thường gồm:
- Hai mặt flange không song song.
- Sai gioăng.
- Gioăng lắp lệch.
- Bề mặt flange trầy.
- Sơn phủ vào mặt làm kín.
- Mặt flange cong sau hàn.
- Bulông siết không đều.
- Bulông sai cấp.
- Flange bị kéo ép để lắp.
- Đường ống truyền tải trọng lên flange.
- Mối hàn bị nứt.
- Áp suất vượt rating của bộ liên kết.
Một điều chúng tôi thường lưu ý đội thi công:
Nếu hai flange chưa lắp gioăng mà đã không áp sát tự nhiên với nhau thì hãy xử lý alignment trước.
Đừng dùng bulông như một cái cảo.
Bulông để tạo lực ép gioăng.
Không phải để nắn cả tuyến ống.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO SIẾT BULÔNG THẾ NÀO?
Bulông nên được siết đối xứng theo hình chéo nhiều bước, thay vì siết chết một bulông rồi chuyển sang bulông kế bên.
Một trình tự thực tế:
- Lắp toàn bộ bulông.
- Xiết tay đều.
- Căn lại gioăng.
- Siết sơ bộ theo hình chéo.
- Tăng lực dần.
- Tiếp tục theo hình chéo.
- Kiểm tra vòng cuối.
Nếu dự án có yêu cầu torque cụ thể thì sử dụng:
- Torque wrench.
- Giá trị torque của nhà sản xuất.
- Spec của dự án.
Không tự lấy một torque chung áp cho mọi flange.
Lực cần thiết phụ thuộc:
- Đường kính bulông.
- Vật liệu.
- Cấp bền.
- Loại gioăng.
- Class flange.
- Bôi trơn ren.
ASME B16.5 cũng bao gồm các yêu cầu và khuyến nghị liên quan tới bolting, gasket và flange joint trong phạm vi của tiêu chuẩn.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO CÓ ĐƯỢC HÀN KHI ỐNG ĐANG CÓ NƯỚC KHÔNG?
Không nên tự ý hàn trên hệ thống đang vận hành hoặc còn áp nếu chưa có quy trình chuyên biệt được đánh giá đầy đủ.
Trước hàn sửa chữa thông thường nên:
- Cô lập đoạn ống.
- Khóa nguồn cấp.
- Xả áp.
- Xả nước phù hợp.
- Xác nhận zero energy.
- Kiểm tra môi trường làm việc.
- Cấp giấy phép hot work nếu cơ sở áp dụng.
- Che chắn tia lửa.
- Bố trí bình chữa cháy.
- Theo dõi cháy sau khi hoàn thành.
Đặc biệt trong:
- Nhà máy hóa chất.
- Kho dung môi.
- Kho gas.
- Khu vực có bụi cháy.
hàn ống PCCC cũng vẫn là hot work.
Không phải vì đang sửa hệ thống chữa cháy mà được bỏ quy trình an toàn cháy.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO NHỮNG LỖI NÀO THƯỜNG GẶP NHẤT?
Qua thực tế thi công, những lỗi đáng chú ý gồm:
- Hàn trên bề mặt còn sơn.
- Flange sai Class/PN.
- Flange và ống không đồng tâm.
- Mặt flange nghiêng.
- Hàn lệch một bên trước làm cong flange.
- Không có WPS nhưng vẫn hàn theo “kinh nghiệm”.
- Que hàn để ngoài môi trường ẩm.
- Không làm sạch xỉ giữa các lớp.
- Đắp mối hàn quá lớn để che lỗi fit-up.
- Hàn cháy thủng thành ống mỏng.
- Bắn tóe lên mặt flange.
- Mài mặt flange sai cách.
- Ép đường ống để bắt bulông.
- Gioăng sai kích thước.
- Siết bulông vòng tròn thay vì chéo.
- Không test áp sau sửa chữa.
- Sơn phủ mối hàn trước khi kiểm tra.
- Không ghi nhận vị trí weld.
- Không lưu hồ sơ kiểm tra.
Một lỗi khác khá buồn cười nhưng gặp thật:
Flange hàn xong rất đẹp.
Đến lúc lắp valve mới phát hiện lỗ bulông xoay sai vị trí.
Cắt ra hàn lại.
Mỗi lần cắt và hàn lại là thêm:
Nhiệt.
Biến dạng.
Thời gian.
Chi phí.
Vậy nên trước tack weld hãy kiểm hướng lỗ một lần nữa.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO CẦN NGHIỆM THU NHỮNG GÌ?
Một checklist nghiệm thu thực tế nên bao gồm:
- Chủng loại ống.
- DN.
- Chiều dày.
- Chủng loại flange.
- Cấp áp lực.
- Vật liệu.
- WPS áp dụng nếu có.
- Thợ hàn.
- Fit-up.
- Alignment.
- Ngoại quan weld.
- Kích thước weld.
- NDT nếu yêu cầu.
- Gioăng.
- Bulông.
- Tình trạng sơn.
- Thử áp.
- Kiểm rò.
- Biên bản thử.
- Bản vẽ hoàn công.
Nếu dự án quản lý weld map thì nên ghi:
- Weld number.
- Welder ID.
- Ngày hàn.
- WPS.
- Kết quả VT.
- Kết quả NDT.
- Kết quả pressure test.
Khi vài năm sau flange bị rò, hồ sơ này rất có giá trị.
Không phải đi đoán:
“Chắc hồi đó đội nào hàn.”
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO CẦN LÀM THEO QUY TRÌNH NÀO?
Có thể áp dụng trình tự thực tế 12 bước:
- Kiểm tra bản vẽ và spec.
- Xác nhận DN, vật liệu và pressure rating.
- Kiểm tra flange.
- Cắt và chuẩn bị đầu ống.
- Làm sạch khu vực hàn.
- Căn tâm và mặt phẳng flange.
- Hàn đính đối xứng.
- Kiểm alignment lần hai.
- Hàn hoàn thiện theo WPS.
- Làm sạch và kiểm tra mối hàn.
- Lắp gioăng, bulông theo đúng quy trình.
- Thử áp, kiểm rò và lập biên bản.
Đừng đảo bước số 8.
Đó là bước nhỏ nhưng tiết kiệm rất nhiều công cắt flange hàn lại.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO – FAQ THƯỜNG GẶP LÀ GÌ?
1. Mối hàn đường ống PCCC phải thử áp bao nhiêu?
Đối với đường ống thuộc phạm vi TCVN 7336:2021, đường ống phải chịu áp suất thử bằng 1,25 lần áp suất làm việc tối đa.
2. Mối nối giữa ống và phụ kiện phải kín ở áp suất nào?
TCVN 7336:2021 yêu cầu kết nối đường ống và phụ kiện thủy lực bảo đảm độ kín ở áp suất làm việc tối đa.
3. Ống PCCC trên trần kín có được dùng nối ren không?
Đối với đường ống kim loại của hệ thống chữa cháy tự động đặt trên trần treo không tháo rời, khu vực kín và trường hợp tương tự, TCVN 7336:2021 quy định chỉ kết nối bằng phương pháp hàn.
4. Mặt bích PCCC Class 150 có phải lúc nào cũng dùng được không?
Không. Phải kiểm pressure-temperature rating, vật liệu và yêu cầu thiết kế.
5. Slip-On Flange có chịu áp được không?
Có thể, nếu thiết kế cho phép và flange, mối hàn, gioăng, bulông đều phù hợp áp suất hệ thống.
6. Hàn mặt bích có phải hàn cả trong và ngoài không?
Phải theo loại flange, chi tiết thiết kế và WPS. Không nên tự áp một cấu hình cho mọi mặt bích.
7. Que E7018 có dùng cho đường ống PCCC không?
Có thể được sử dụng trong các WPS thép carbon phù hợp, nhưng phải căn cứ vật liệu và quy trình hàn; không mặc định dùng cho mọi ống.
8. Hàn càng dày càng tốt đúng không?
Không. Mối hàn quá lớn có thể tăng nhiệt đầu vào, biến dạng và ứng suất mà không tạo thêm lợi ích nếu vượt yêu cầu thiết kế.
9. Mặt flange bị nghiêng có thể dùng bulông kéo thẳng không?
Không nên. Cần căn chỉnh đường ống/flange trước, tránh dùng bulông để cưỡng bức hai flange lệch tâm.
10. Có cần kiểm tra NDT mọi mối hàn mặt bích không?
Không nhất thiết. Phạm vi NDT phụ thuộc tiêu chuẩn áp dụng, WPS, ITP và yêu cầu dự án.
11. Có được sơn mối hàn trước thử áp không?
Trong thực tế quản lý chất lượng nên để mối hàn ở trạng thái có thể kiểm tra theo ITP trước khi che phủ hoàn toàn, trừ khi quy trình dự án quy định khác.
12. Tại sao flange thường rò khi bơm PCCC chạy?
Các nguyên nhân thường gặp là lệch flange, gioăng sai hoặc lắp lệch, bulông không đều, mặt flange cong, mối hàn lỗi hoặc đường ống truyền tải trọng vào flange.
13. ASME B16.5 quy định gì?
ASME B16.5 quy định pressure-temperature rating, vật liệu, kích thước, dung sai, marking, testing và các nội dung liên quan flange, bolting, gasket cho phạm vi kích thước của tiêu chuẩn.
14. ASME Section IX có phải tiêu chuẩn flange không?
Không. Section IX tập trung vào qualification của quy trình hàn và nhân sự hàn, không phải tiêu chuẩn kích thước flange.
KỸ THUẬT HÀN MẶT BÍCH ĐƯỜNG ỐNG PCCC ĐẢM BẢO CHỊU ÁP LỰC CAO – ĐIỀU QUAN TRỌNG NHẤT CẦN NHỚ LÀ GÌ?
Điều quan trọng nhất của Kỹ thuật hàn mặt bích đường ống PCCC đảm bảo chịu áp lực cao là:
Đừng đánh giá mối nối chỉ bằng vẻ ngoài của đường hàn.
Một liên kết flange tốt phải đồng thời:
- Đúng vật liệu.
- Đúng pressure rating.
- Đúng đồng tâm.
- Đúng quy trình hàn.
- Không làm cong mặt flange.
- Đúng gioăng.
- Đúng bulông.
- Và vượt qua kiểm tra áp lực.
TCVN 7336:2021 quy định rất rõ một tiêu chí cuối cùng: đường ống của hệ thống phải chịu được Pth = 1,25 Plv.max và mối nối phải kín ở áp suất làm việc lớn nhất.
Ở góc nhìn thực tế của PCCC Hùng Gia Phát, có ba thứ nên kiểm trước khi hàn:
Flange có đúng không?
Tâm có thẳng không?
WPS có đúng không?
Và ba thứ nên kiểm sau khi hàn:
Mối hàn có đạt không?
Mặt flange có còn phẳng không?
Thử áp có kín không?
Làm đúng sáu câu này, chất lượng đường ống thường đã khác rất nhiều.
NGUỒN KỸ THUẬT THAM KHẢO
- TCVN 7336:2021 – Phòng cháy và chữa cháy – Hệ thống chữa cháy tự động bằng nước, bọt – Yêu cầu thiết kế và lắp đặt; tiêu chuẩn hiện còn hiệu lực.
- QCVN 10:2025/BCA – Quy chuẩn kỹ thuật quốc gia về trang bị, bố trí phương tiện PCCC, CNCH cho nhà và công trình; có hiệu lực từ 30/12/2025.
- ASME B16.5:2025 – Pipe Flanges and Flanged Fittings.
- ASME BPVC Section IX – Welding, Brazing and Fusing Qualifications.
- AWS B2.1 – Standard Welding Procedure Specifications cho một số ứng dụng ống thép carbon.
- AWS D1.1/D1.1M:2025 – Structural Welding Code – Steel, tham khảo về quản lý quy trình, qualification và inspection khi dự án áp dụng.
Liên hệ với chúng tôi:
CÔNG TY TNHH SX TM DV PCCC HÙNG GIA PHÁT
Địa chỉ: 296 Gò Dầu, P. Tân Sơn Nhì, TP. Hồ Chí Minh
Hotline: 0943709898
Email: pccc.hgp@gmail.com
Website: https://pccchunggiaphat.com/